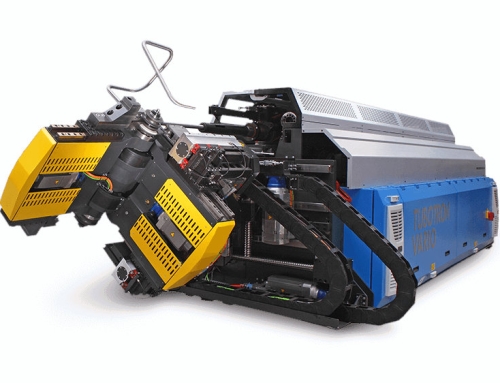
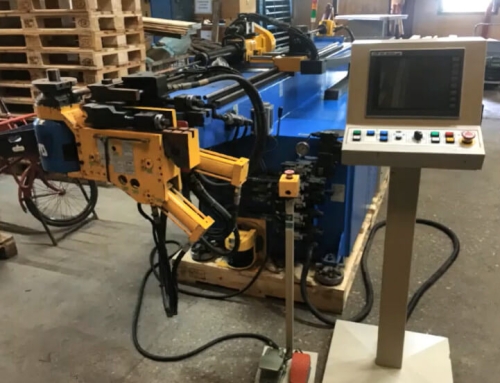
En profilvals används för att forma rör, stänger och profiler till bågar, cirklar, spiraler och andra kontrollerade radier. För att välja rätt maskin behöver du ta hänsyn till material, profilens form, önskad radie och de toleranser som produktionen kräver.
Även produktionsvolymen har stor betydelse. En enklare maskin kan vara tillräcklig för mindre arbeten, medan återkommande industriell produktion ofta kräver hydraulisk eller CNC-styrd utrustning.
I den här guiden går vi igenom de viktigaste faktorerna och förklarar hur du väljer rätt lösning för din applikation.
Vad är en profilvals?
En profilvals är en maskin som formar ett arbetsstycke genom att föra det mellan flera roterande valsar. Dessa utsätter materialet för en kontrollerad mekanisk belastning som stegvis formar det till önskad radie.
Metoden kan användas för bearbetning av bland annat:
- Runda och fyrkantiga rör
- Rektangulära profilrör
- Plattstål
- Vinkelprofiler
- U-profiler
- T-profiler
- Balkar
- Massiv stång
- Specialprofiler
Profilvalsning förekommer inom många industriella tillämpningar, exempelvis vid tillverkning av stålkonstruktioner, räcken, maskindelar, fordonskomponenter, byggnadsdetaljer och dekorativa konstruktioner.
Hur fungerar profilvalsning?
Vid valsning förs materialet vanligtvis mellan tre valsar. En eller flera av dem driver arbetsstycket framåt, medan deras inbördes position skapar den kraft som behövs för att förändra formen.
Materialet bearbetas ofta i flera genomgångar. Valsarnas läge justeras stegvis tills rätt radie har uppnåtts. Metoden lämpar sig väl när långa, jämna böjar ska framställas eller när arbetsstycket ska formas till en hel eller delvis sluten cirkel.
Till skillnad från traditionell rörbockning, där röret vanligtvis formas runt ett bestämt bockningsverktyg, används profilvalsning framför allt för att skapa större och mer gradvisa radier. Vilken metod som passar bäst beror på detaljens geometri och produktionens krav.
Vilka material kan valsas?
Maskinen kan användas för flera olika material, men utrustningen och verktygen måste anpassas efter materialets egenskaper. Vanliga alternativ är:
- Kolstål
- Rostfritt stål
- Aluminium
- Koppar
- Mässing
- Olika metallegeringar
Stål kräver generellt större kraft än aluminium vid motsvarande mått. Rostfritt kan ha hög hållfasthet och tydlig återfjädring, vilket behöver beaktas vid val av utrustning och inställningar.
Aluminiumprofiler har låg vikt och används i många konstruktioner, men kan vara känsliga för märken, vridning och deformation. Profilens tvärsnitt, legering och godstjocklek påverkar därför vilka valsar och inställningar som bör användas.
Materialvalet är viktigt redan när detaljen konstrueras. Genom att välja rätt material och utformning kan behovet av presskraft minska samtidigt som processen blir stabilare och mer kostnadseffektiv.
Så väljer du rätt profilvals
Det räcker inte att enbart utgå från profilens bredd eller rörets diameter. Maskinens kapacitet påverkas av flera faktorer som måste bedömas tillsammans.
Material och hållfasthet
Materialets hållfasthet påverkar hur stor kraft som krävs för att valsa det. Två arbetsstycken med samma mått kan kräva olika maskinkapacitet om de är tillverkade av olika material.
Informera därför leverantören om den exakta materialkvaliteten och inte bara om det handlar om exempelvis stål eller aluminium.
Profilens form och tvärsnitt
Runda rör, fyrkantsrör, plattstål och balkar beter sig olika under valsningen. En öppen profil kan vara känslig för vridning, medan ett tunnväggigt profilrör kan deformeras om det inte får tillräckligt stöd.
Formen avgör också vilka verktyg som behövs. Specialiserade valsar kan krävas för att hålla arbetsstycket i rätt position och bevara tvärsnittet genom hela processen.
Mått och godstjocklek
Höjd, bredd, diameter och godstjocklek påverkar den kraft som maskinen måste utveckla. Även arbetsstyckets längd och vikt behöver beaktas, särskilt vid hantering av stora komponenter.
Kapacitetstabeller för profilvalsar innehåller ofta uppgifter för flera vanliga profiltyper. Kapaciteten bör alltid jämföras med det aktuella materialet, godstjockleken och den radie som ska uppnås.
Önskad radie
En mindre radie ställer normalt högre krav på maskin, verktyg och material än en större radie. Det kan även krävas fler genomgångar för att nå slutmåttet utan att arbetsstycket deformeras.
Vid mycket stora radier är det viktigt att maskinen kan göra små och kontrollerade justeringar. Annars blir det svårt att uppnå rätt form och god repeterbarhet.
Toleranser och precision
Kraven varierar mellan olika användningsområden. En dekorativ detalj behöver inte alltid ha samma snäva toleranser som en komponent som ska ingå i en svetsad konstruktion eller monteras tillsammans med andra maskindelar.
Om samma detalj ska tillverkas återkommande bör maskinen kunna lagra eller återskapa inställningarna. CNC-styrning kan då vara ett bättre val än en enklare lösning.
Två eller tre drivna valsar – vad passar bäst?
Antalet drivna valsar påverkar maskinens grepp om materialet och hur effektivt kraften överförs.
En maskin med två drivna valsar kan vara tillräcklig för många vanliga arbeten och mindre krävande material. Tre drivna valsar ger vanligtvis bättre dragkraft och kontroll, vilket är en fördel vid bearbetning av stora, tunga eller svårformade arbetsstycken.
Tre drivna valsar kan bland annat ge:
- Säkrare matning
- Bättre grepp om materialet
- Minskad risk för slirning
- Jämnare bearbetning
- Bättre förutsättningar för större kapacitet
Rätt val avgörs dock inte enbart av antalet drivna valsar. Även valsarnas diameter, axlarnas storlek, maskinens konstruktion och tillgänglig kraft måste bedömas.
Manuell, hydraulisk eller CNC-styrd profilvals?

Valet av styrning bör anpassas efter hur ofta maskinen ska användas och hur komplicerade detaljer som ska tillverkas.
Manuell styrning
En manuellt styrd maskin lämpar sig bäst för mindre arbetsstycken, enklare arbeten och begränsade produktionsvolymer. Den kan vara ett kostnadseffektivt alternativ när kraven på automation och repeterbarhet är låga.
Hydraulisk styrning
Hydraulisk justering gör det enklare att bearbeta kraftigare material och att ställa valsarna under arbetet. Lösningen passar verkstäder som behöver större kapacitet och arbetar med varierande rör och profiltyper.
CNC-styrning
CNC är ett bättre val när produktionen ställer höga krav på precision, repeterbarhet och dokumenterade inställningar. Operatören kan programmera rörelser och spara program för återkommande detaljer.
CNC-styrning är särskilt värdefull vid:
- Återkommande serietillverkning
- Komplicerade geometrier
- Flera radier i samma detalj
- Höga krav på måttnoggrannhet
- Behov av kortare ställtider
- Produktion av många likadana komponenter
Trolands sortiment omfattar profilvalsar för rör och profiler med olika kapacitet och grad av automation.
Horisontell eller vertikal arbetsposition?
Vissa maskiner arbetar vertikalt, medan andra kan användas horisontellt. Det finns även modeller som kan ställas om mellan båda arbetspositionerna.
Vertikal placering är vanlig för mindre och medelstora arbetsstycken och kan ge operatören god överblick. Horisontell bearbetning kan vara en fördel när materialet är stort eller tungt, eftersom det då lättare kan stödjas med bord, rullbanor eller annan kringutrustning.
Bedöm därför:
- Arbetsstyckets längd och vikt
- Tillgängligt utrymme
- Hur materialet ska matas
- Behovet av stödutrustning
- Hur den färdigvalsade detaljen ska hanteras
Maskinens placering och arbetsmiljön är viktiga delar av helhetslösningen.
Verktyg för olika profiler och radier
Standardvalsar fungerar för många vanliga arbeten, men vissa former kan kräva särskilt utformade verktyg. Valsarnas geometri ska stödja materialet och samtidigt förhindra att det vrids, plattas till eller får oönskade märken.
Vid val av verktyg behöver man ta hänsyn till:
- Form och mått
- Material och ytfinish
- Önskad radie
- Godstjocklek
- Tillåtna deformationer
- Produktionsvolym
Rör med höga krav på ytfinish kan behöva verktyg som minskar risken för repor och tryckmärken. Vid öppna eller asymmetriska former kan sidostyrningar och specialvalsar behövas för att hålla arbetsstycket i rätt läge.
Skicka gärna ritningar eller tydliga specifikationer till leverantören innan du beställer maskin och verktyg. Det minskar risken för att utrustningen dimensioneras efter fel förutsättningar.
Vanliga misstag när man väljer profilvals
Ett vanligt misstag är att välja maskin enbart efter det största arbetsstycke som ska bearbetas. Kapacitetsbehovet påverkas även av material, radie, arbetsposition och vilken kvalitet som krävs.
Andra vanliga misstag är att:
- Utgå från yttermåtten men bortse från godstjockleken
- Inte ange materialets exakta kvalitet
- Underskatta kraften som krävs för små radier
- Välja för låg automationsnivå för återkommande produktion
- Glömma behovet av sidostyrningar och specialverktyg
- Inte planera för hantering av långa eller tunga arbetsstycken
- Sakna tillräckligt utrymme runt maskinen
- Förvänta sig att samma standardverktyg ska fungera för alla former
En större maskin är inte automatiskt ett bättre val. Målet är att hitta en lösning som klarar det aktuella arbetet med rätt kapacitet, kvalitet och produktivitet.
De viktigaste uppgifterna innan du beställer
För att leverantören ska kunna rekommendera rätt profilvals bör du ta fram följande information:
- Ritning på den färdiga detaljen
- Profiltyp och form
- Material och materialkvalitet
- Mått och godstjocklek
- Önskad invändig radie eller centrumlinjeradie
- Arbetsstyckets längd
- Krav på toleranser och ytfinish
- Beräknad produktionsvolym
- Önskad grad av styrning och automation
- Eventuella krav på dokumentation och programlagring
Om flera olika profiltyper ska bearbetas i samma maskin bör samtliga mått och material anges. Leverantören kan då bedöma om en modell klarar hela behovet och vilka verktygsuppsättningar som krävs.
Behöver du hjälp att välja rätt profilvals?
Valet av maskin påverkar både resultatet, produktionskapaciteten och investeringskostnaden. För att hitta rätt lösning behöver kapacitet, styrning och verktyg anpassas efter materialet, profilens form, måtten och de radier som ska tillverkas.
Troland hjälper företag att välja utrustning för valsning av rör och profiler. I sortimentet finns profilvalsar med varierande kapacitet, drivsystem och automationsnivå för både mindre verkstäder och industriell produktion.
Kontakta Troland om du behöver hjälp att välja rätt profilvals. Skicka gärna ritningar och uppgifter om material, mått, radier och produktionsvolym, så blir det lättare att bedöma vilken lösning som passar bäst.